Artykuł sponsorowany
Dlaczego przygotowanie technologiczne decyduje o powtarzalności detali w produkcji seryjnej CNC
Prosty detal przemysłowy, na przykład obudowa silnika z kilkoma otworami montażowymi, pozornie nie wymaga skomplikowanej strategii obróbczej. W produkcji seryjnej bardzo szybko ujawniają się jednak odchyłki wymiarowe rzędu 0,1–0,2 mm, jeśli przygotowanie technologiczne pominie fundamentalne etapy. Niewidoczne błędy w planowaniu kumulują się z każdą kolejną sztuką opuszczającą maszynę. Frezarki i tokarki CNC zapewniają wysoką powtarzalność wyłącznie po starannym zaplanowaniu procesu i uwzględnieniu wszystkich zmiennych kinematycznych przed pierwszym ruchem głowicy.
Decyzje technologiczne przed uruchomieniem obrabiarki
Technolog określa bazę pomiarową, naddatek materiału, orientację detalu oraz kolejność operacji na długo przed startem maszyny. Baza obróbkowa pierwszej operacji musi pasować do rodzaju półfabrykatu – innej płaszczyzny używa się przy odlewach, a innej przy walcowanej stali – i gwarantować stabilność pozycjonowania niezależnie od przezbrajania. Odpowiedni naddatek materiału ułatwia późniejsze operacje wykończeniowe i chroni przed nadmiernym zebraniem warstwy wierzchniej. Zbyt mały zapas materiału skutkuje brakiem możliwości poprawienia detalu w ostatniej fazie. Ułożenie elementu w uchwycie bezpośrednio determinuje dostęp narzędzia do wszystkich powierzchni roboczych, a także rozkład wektorów sił skrawania.
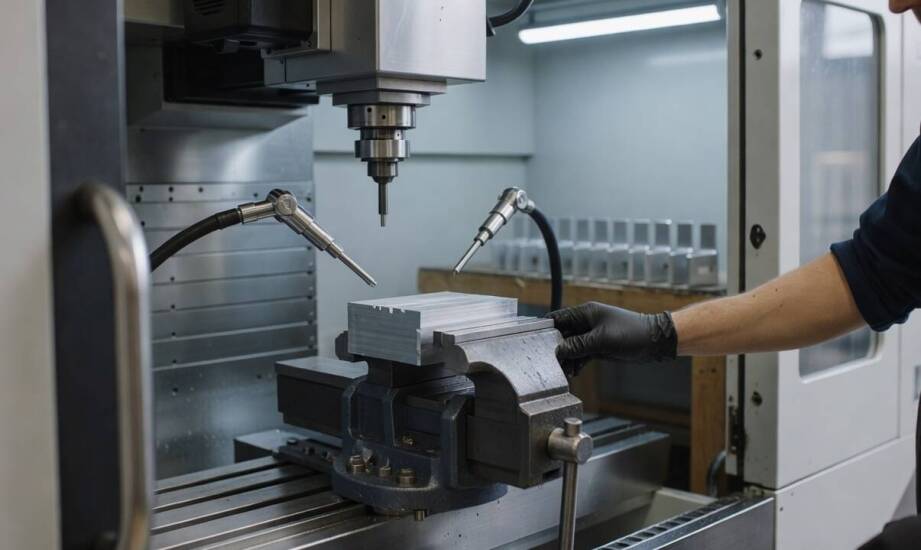
Sposób mocowania sztuki bezpośrednio rzutuje na zachowanie tolerancji wymiarowych w całej partii produkcyjnej. Sztywne osadzenie elementu w imadle lub dedykowanym przyrządzie tłumi szkodliwe drgania i kompensuje siły zrywające. Operator dąży do obróbki jak największej liczby płaszczyzn z jednego zamocowania, ponieważ każde kolejne przezbrojenie generuje błędy kumulacyjne. Wyjęcie i ponowne osadzenie części zawsze wiąże się z mikrometrowymi przesunięciami. Nowoczesne systemy szybkiego mocowania pomagają utrzymać identyczne pozycjonowanie, co ma szczególne znaczenie przy seryjnej pracy z twardymi stopami.
Wpływ materiału, grubości i geometrii na strategię skrawania
Właściwości materiału, grubość ścianek oraz geometria elementu wymuszają precyzyjny dobór posuwu, prędkości obrotowej i optymalnej metody chłodzenia. Twarde stopy węglowe i narzędziowe wymagają zauważalnego zmniejszenia prędkości obróbczej, co chroni przed przegrzaniem detalu i przedwczesnym zużyciem płytki skrawającej. Elementy o bardzo cienkich ściankach mocniej wpadają w rezonans pod naciskiem frezu, co często prowadzi do pofalowania powierzchni i nieodwracalnej utraty zadanego wymiaru. Z kolei złożone kształty z głębokimi podcięciami utrudniają sprawną ewakuację wiórów i sprzyjają tworzeniu się trwałych zadziorów na krawędziach.
Początkowe pomyłki w założeniach technologicznych bardzo szybko propagują się na całą serię produkcyjną. Jeśli baza pomiarowa przypadnie na fragment o dużej chropowatości albo zaplanowany naddatek okaże się zbyt mały na jednej z osi, każda kolejna sztuka z maszyny powieli ten błąd geometryczny. Firmy zlecające obróbkę CNC w Kaliszu lub innych wielkopolskich ośrodkach przemysłowych oczekują pełnej zgodności wymiarowej całej partii. Tymczasem błędne parametry ugięcia narzędzia powodują przesunięcie otworów montażowych o 0,15 mm, co blokuje późniejszy montaż na linii. Dobór frezów bez uwzględnienia ich wybiegu i sztywności oprawki potęguje wibracje, a to lawinowo zwiększa odsetek braków i straty materiałowe.
Produkcja seryjna i powtarzalność geometryczna detali opierają się na sumiennej analizie wykonanej jeszcze przed załadowaniem materiału do maszyny. Rzetelne rozplanowanie bazy obróbkowej i optymalnej sekwencji narzędzi skutecznie ogranicza poprawki, braki materiałowe i kosztowne przestoje. W obszarze zaawansowanego skrawania metali działa spółka Instal Chemik z Kowalewa, która zajmuje się frezowaniem, toczeniem, spawaniem oraz cięciem laserowym dla sektora przemysłowego. Połączenie wiedzy inżynieryjnej z przemyślaną strategią mocowania pozwala zachować pełną kontrolę nad procesem i utrzymać surowe tolerancje wymiarowe niezależnie od wielkości realizowanego zamówienia.
Kategorie artykułów
Polecane artykuły

Jak dbać o elastyczne bransoletki z kamieni naturalnych, by nie osłabiać gumki

Od płyty MDF do gotowego frontu — co zmienia lakier, frez i ryflowanie

Jak precyzyjna produkcja wpływa na jakość obejm do rur?
